

Flaschenkontrollen
- Vulniveauinspectie
- Vul en sluitings management
- Detectie van vulbuisjes
- Controle van sluitingen
- Vacuümcontrole
- Etiketcontroles
- Controle van opdruk
- Restloogcontrole
- Verder in het productportfolio
Individuele flessortering
De identificatie van afzonderlijke flessen op de transportband is vooral vóór het afvullen noodzakelijk om flessen te herkennen die niet kunnen worden verwerkt en deze vervolgens uit te leiden. Daarmee wordt de productiviteit gewaarborgd.
Daarnaast wordt de detectie van afzonderlijke flessen in het sorteerproces gebruikt om flessen met uiteenlopende contouren en kleuren van elkaar te onderscheiden.
Afhankelijk van de toepassing worden voor de identificatie van afzonderlijke flessen op de transportband de volgende criteria gecontroleerd:
- Flescontour
- Fleskleur
- Fleshoogte
- Onderscheid tussen flessen van kleurloos glas met en zonder UV-coating
- UV-markeringen op het etiket
- Branding / reliëf
- ACL (Applied Color Label)
- Liggende flessen
- Aanwezigheid van de sluiting
Vulniveaucontroles
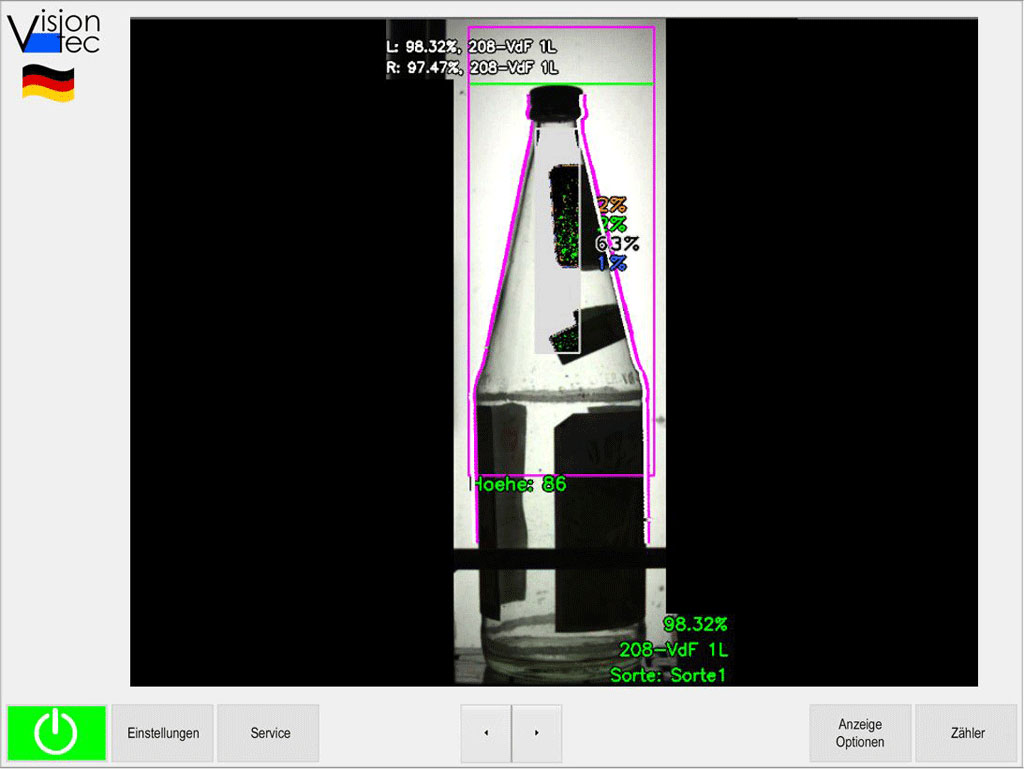
Bij vulniveaucontrole met een camerasysteem wordt van elke fles een getriggerd beeld gemaakt en geanalyseerd. De vulniveaucontrole werkt met doorlichting, zodat bij alle drankvarianten een goed analyseerbaar beeld ontstaat. Het vulniveau wordt bepaald door de afstand tussen de schuim-/vloeistofgrens en de sluiting van boven naar beneden te meten.
Het HF-vulniveaucontrolesysteem wordt gebruikt bij flessen die niet kunnen worden doorgelicht, bijvoorbeeld gelakte flessen of aardewerken flessen. Het systeem bestaat uit twee temperatuurgecompenseerde meetkoppen die in RVS-behuizingen zijn ingegoten en daardoor beschermingsklasse IP67 hebben. De beide meetkoppen vormen samen een meetbrug. Door de opbouw van deze meetbrug wordt schuimcompensatie toegepast, zodat ook het schuim in de berekening van het vulniveau wordt meegenomen.
Voor een betrouwbare herkenning van sterk schuimende flessen wordt een extra schuimsensor gemonteerd. Daarnaast kan het systeem worden voorzien van een inductieve sensor waarmee de aanwezigheid van de sluitingen wordt gecontroleerd.

Vulmachine-/sluitmachinebeheer
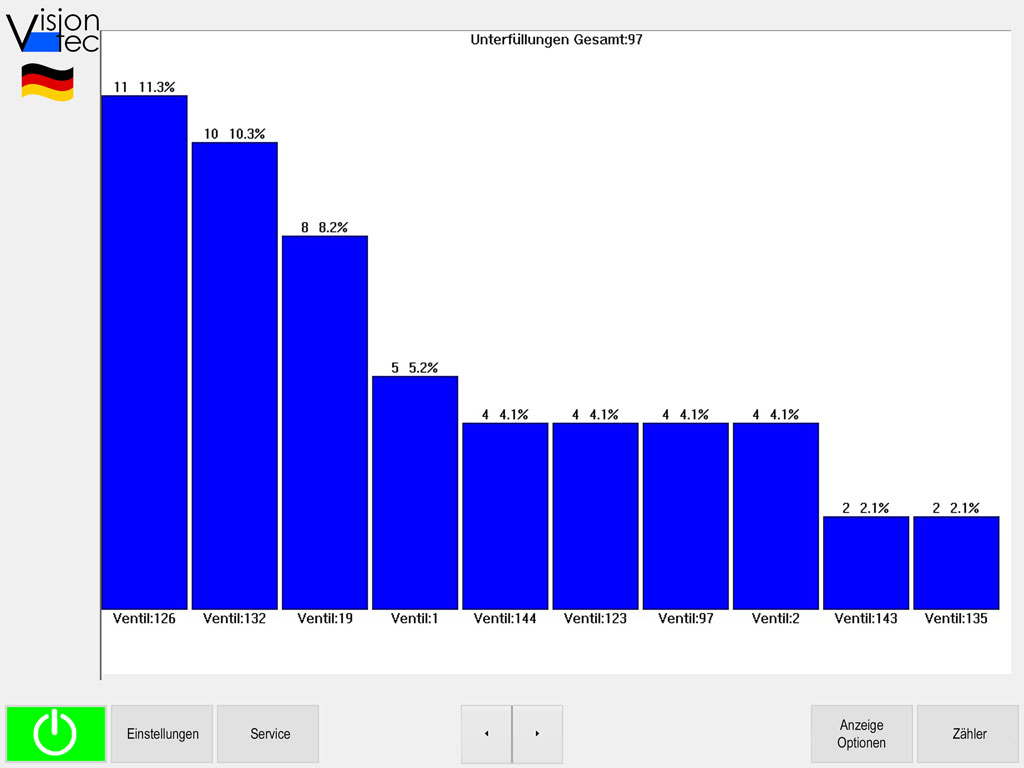
- Bewaking van vulventielen
- Beheer van de sluitmachine
- Uitgeleiding voor laboratoriumcontrole
- Detectie van flesbreuk en uitgeleiding van flessen direct na een breuk
- Simulatie van flesbreuk
- Statistische functies
Detectie van vulbuisjes
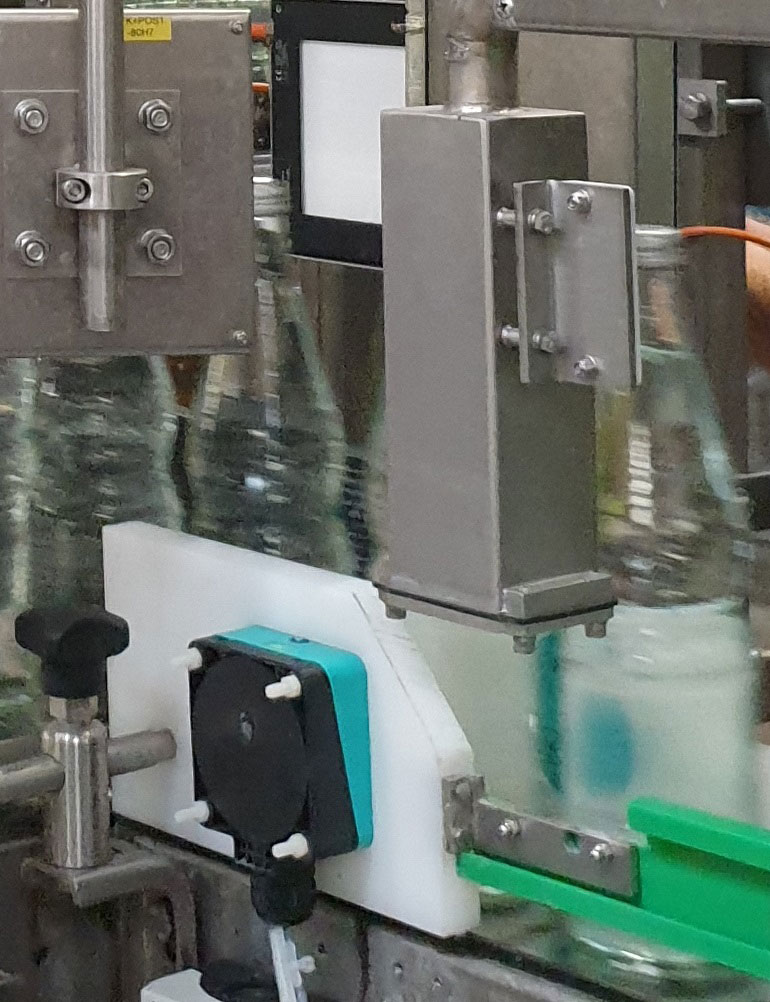
Voor de detectie van verloren vulbuisjes.
Voor het detecteren van verloren vulbuisjes wordt aan de rechter- en linkerzijde van de uitloop van de transporteur een speciaal voor deze toepassing ontworpen inductieve sensor gemonteerd. Wanneer een vulbuisje wordt gedetecteerd, wordt een stopsignaal naar de vulmachine gestuurd. Er kan een uitgeleidingssignaal worden afgegeven voor zowel de betreffende foutieve fles als de fles ervoor en de fles erna.
Controle van sluitingen
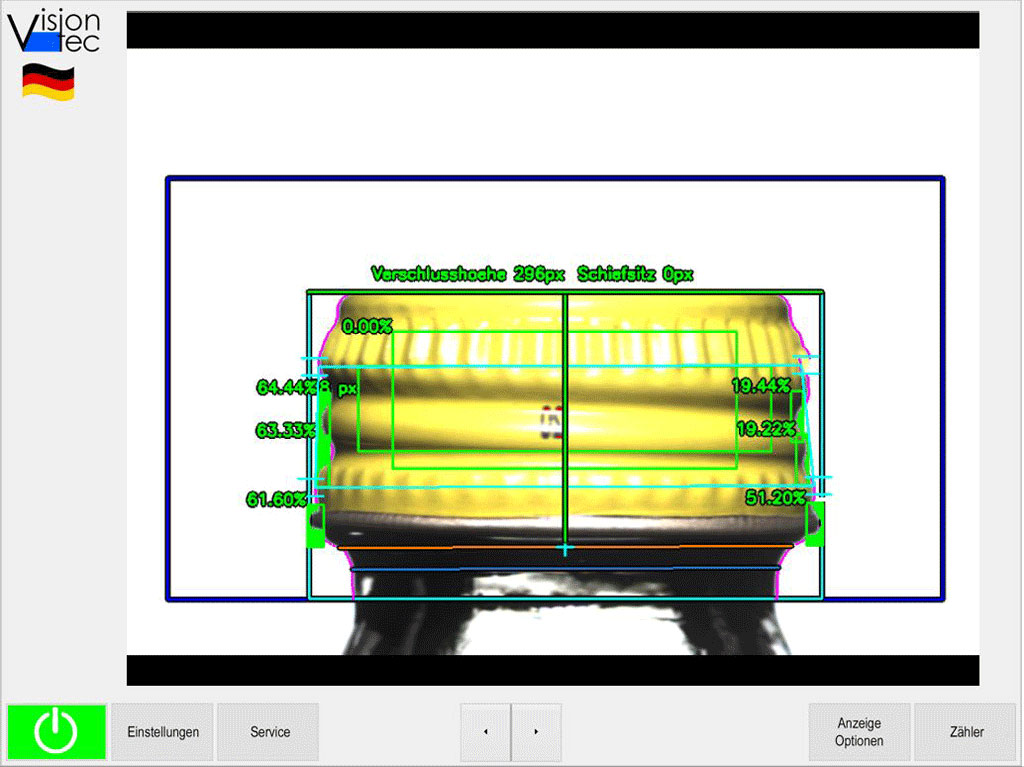
De kroonkurkcontrole werkt met een camerasysteem om de onbeschadigde toestand van het buitenste afdichtingsgebied van de kroonkurk te controleren door middel van een optische gradiëntmeting. Door de speciale opbouw van de verlichting wordt het buitenste ronde gedeelte van de kroonkurk zo belicht dat in het camerabeeld een homogene cirkelvormige ring ontstaat. Hiervan worden zowel de breedte als de rondheid en homogeniteit beoordeeld.

Daarnaast wordt de opdruk van de kroonkurk gecontroleerd. De beeldanalyse van het rotatie-onafhankelijk opgenomen logobeeld vindt plaats door vergelijking met de ingeleerde voorbeeldbeelden.
Bij de 360°-kwaliteitscontrole worden zowel de aanwezigheid, de positie en de onbeschadigde toestand van de sluiting gecontroleerd als – bij schroefdoppen – de positie en volledigheid van de veiligheidsring.
Vacuümcontrole
Voor TWO-sluitingen.
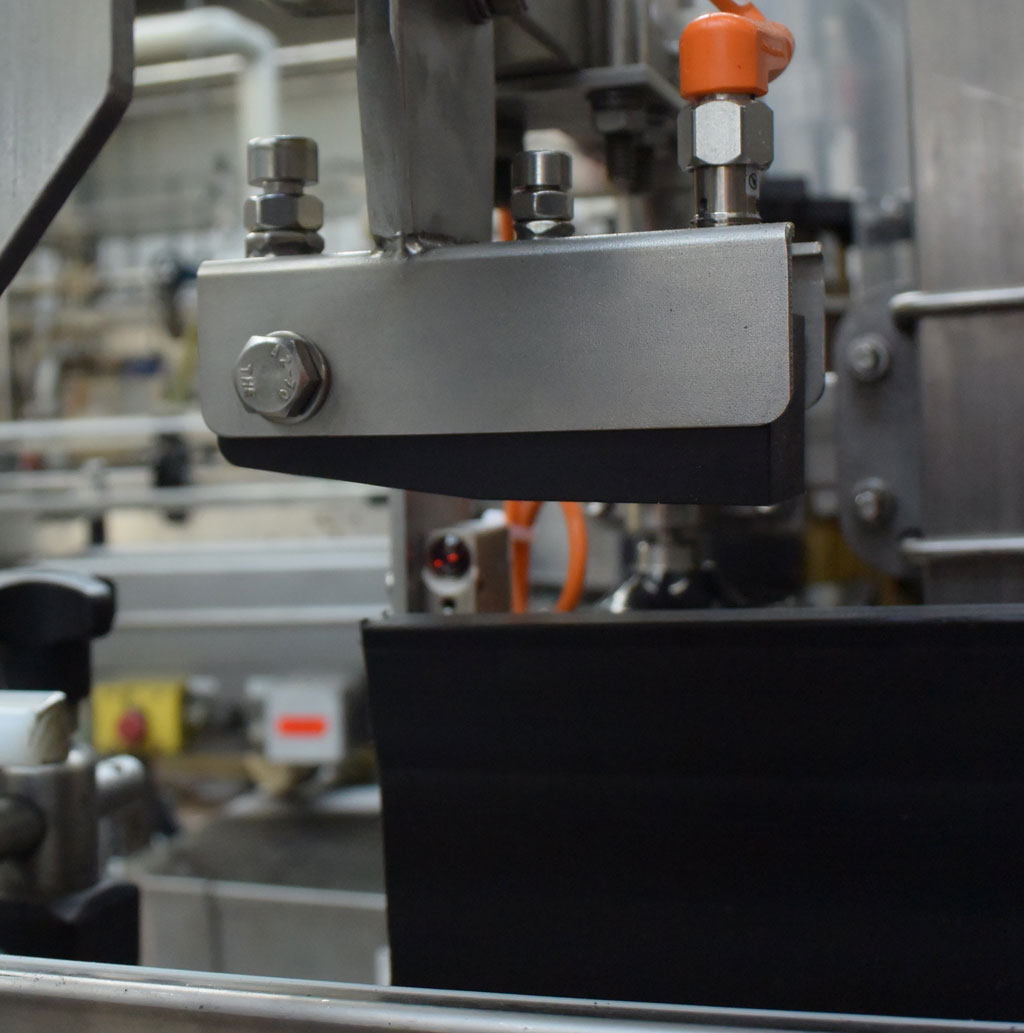
De vacuümcontrole wordt uitgevoerd met een inductieve verplaatsingssensor. Hoogteverschillen in het deksel vanaf 0,3 mm kunnen worden gedetecteerd. Om de indeuking in het deksel, die door het vacuüm in de fles is ontstaan, te bepalen, wordt een inductieve verplaatsingssensor in een speciale inrichting gemonteerd. Deze glijdt tijdens het passeren van de fles over de sluiting. Daardoor heeft de sensor, onafhankelijk van toleranties in de fles, altijd dezelfde afstand tot de fles.
Aan de rand van de fles wordt een referentiemeting uitgevoerd. Deze wordt vergeleken met de kleinste meetwaarden in het midden van de sluiting om zo de indeuking te bepalen.
Etiketcontroles
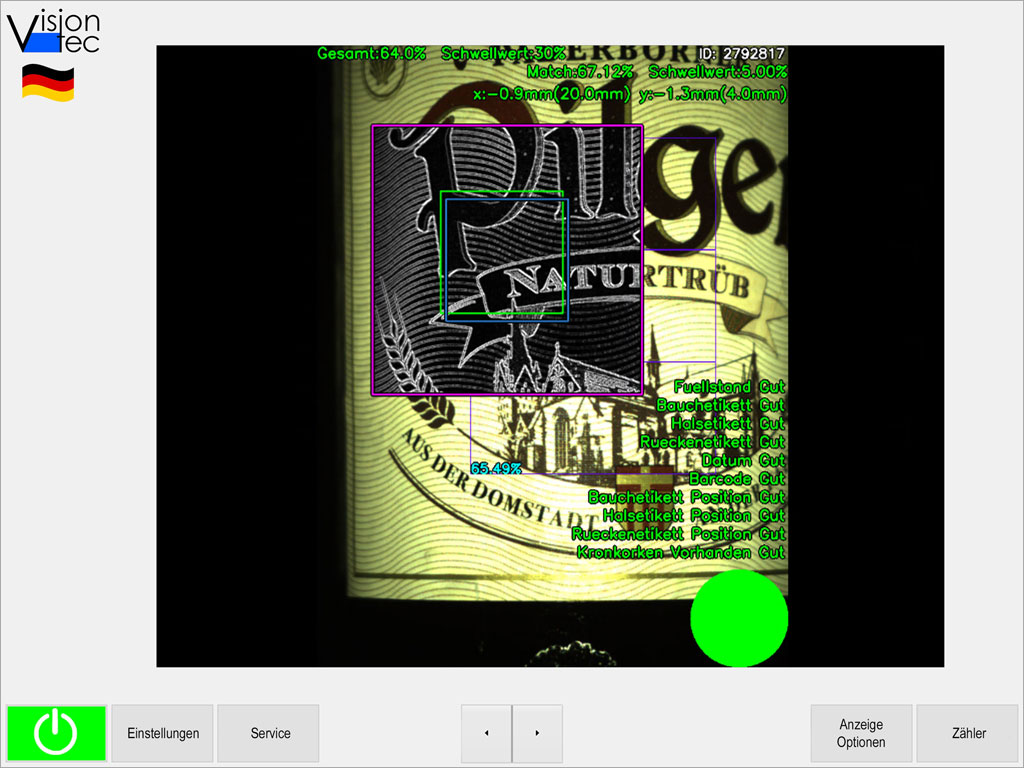
Afhankelijk van de toepassing is de etiketcontrole uitgerust met één of meerdere camerasystemen. De volgende controlecriteria kunnen worden gecontroleerd:
- Aanwezigheid van het etiket
- Positie van het etiket
- Draaihoek van het etiket
- Juiste etikettype
- Verschuiving van het etiket
- Barcode
- Datumopdruk
Wanneer alleen de aanwezigheid van etiketten hoeft te worden gecontroleerd, is een eenvoudige controle met fotocellen vaak voldoende. Voor elke etiketpositie – bijvoorbeeld buik-, rug-, hals- of medaillonetiket – wordt direct na het aanbrengen/aanborstelen een fotocel in de etiketteermachine ingebouwd. De aanwezigheid van de sluiting wordt met een extra fotocel bij de invoer van de etiketteermachine gecontroleerd.

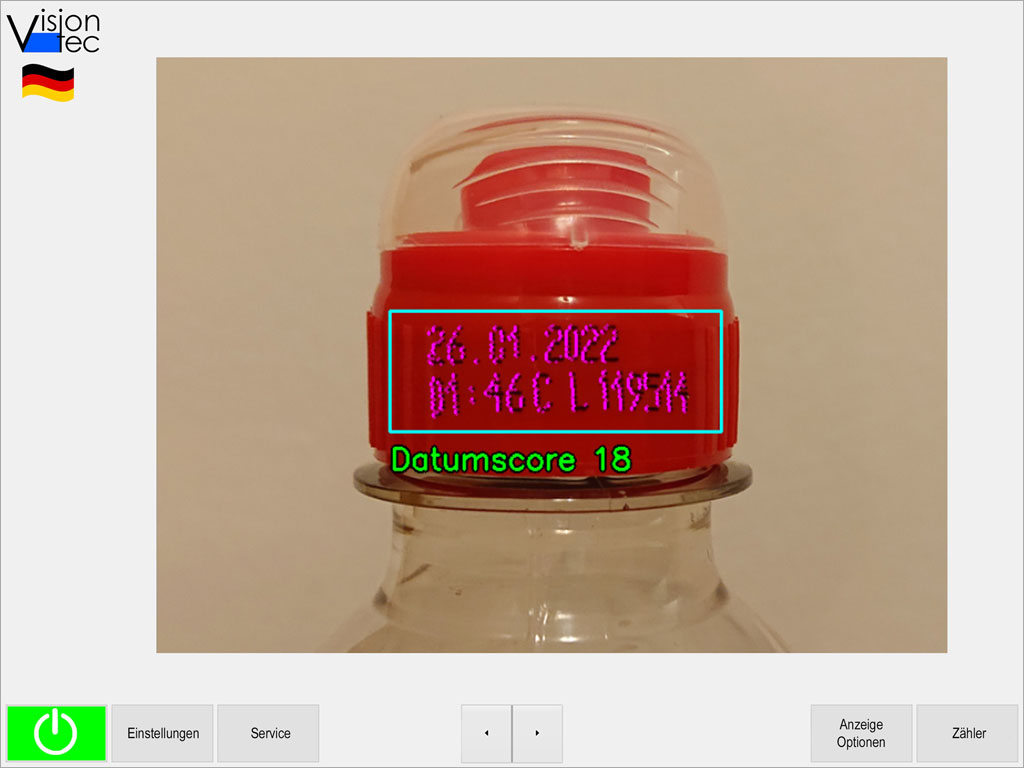
Controle van opdruk
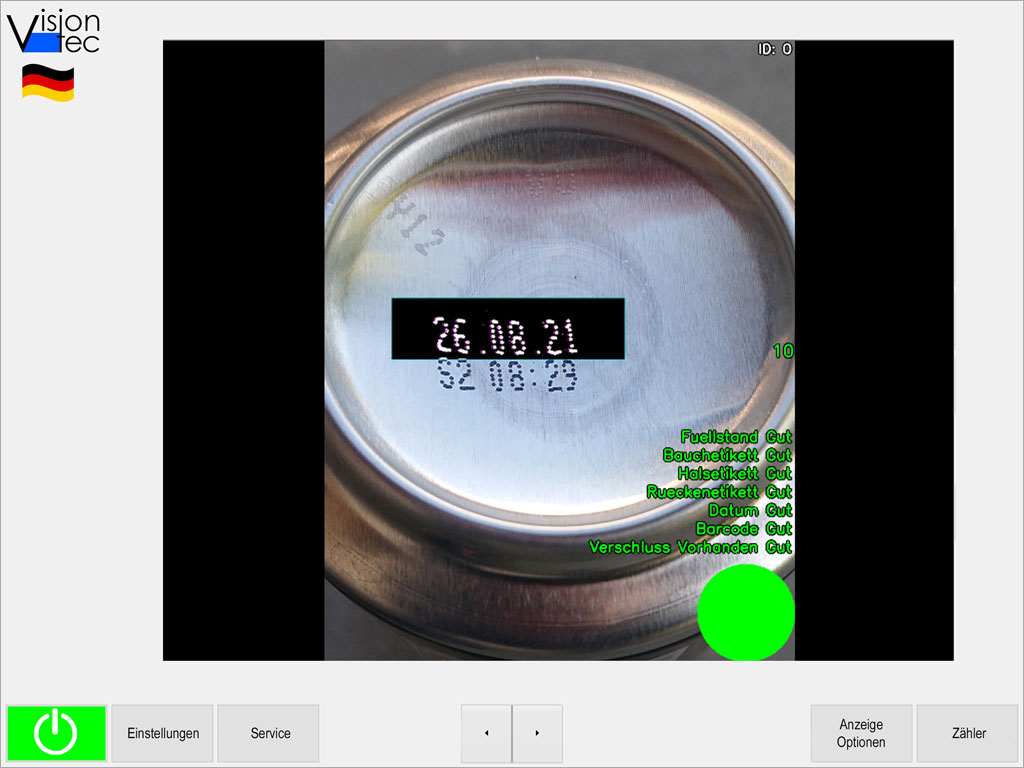
De controle van opdruk voor het controleren van de barcode en/of de minimale houdbaarheidsdatum controleert – afhankelijk van de toepassing – de volgende criteria:
- Aanwezigheid van datumopdruk/barcode
- Volledigheid van de opdruk
- Leesbaarheid van de opdruk
- Inhoudelijke juistheid van de opdruk (“OCR” = Optical Character Recognition)

Restloogcontrole
Zender-/ontvangermeetsysteem met capacitieve meting voor het detecteren van loog uit de flessenwasmachine en andere waterige oplossingen boven de bodem van de fles. Op verzoek ook leverbaar met metaaldetectie voor het herkennen van metalen delen die op de bodem liggen.
Verder in het productportfolio
- Ultrasoonbad
- Controle op restvloeistof
- Controles voor beugelflessen
Sie haben Fragen zu unseren Produkten?
Wir sind für Sie da.

Ihr Vertriebsteam
E-Mail: info@vision-tec.de
Tel.: +49 (0)561 979800-00